描述
关键技术规格
| 参数项 | 参数值 |
|---|---|
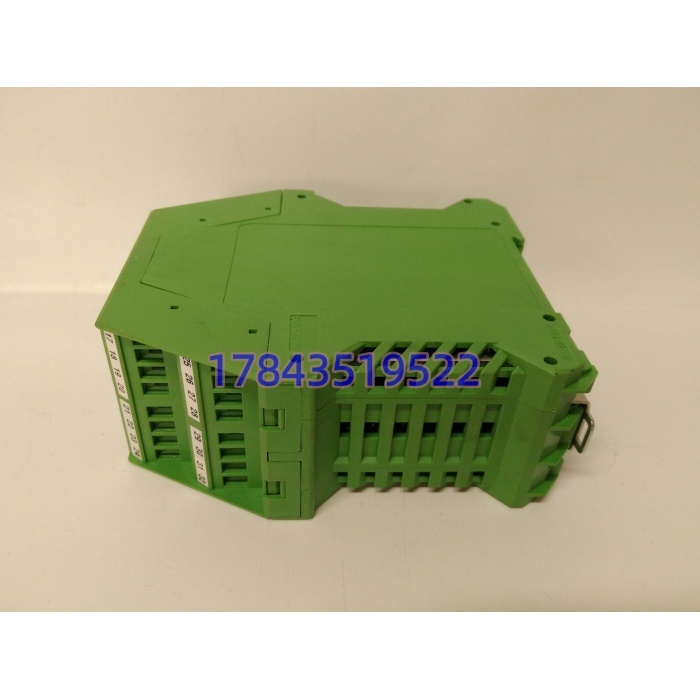
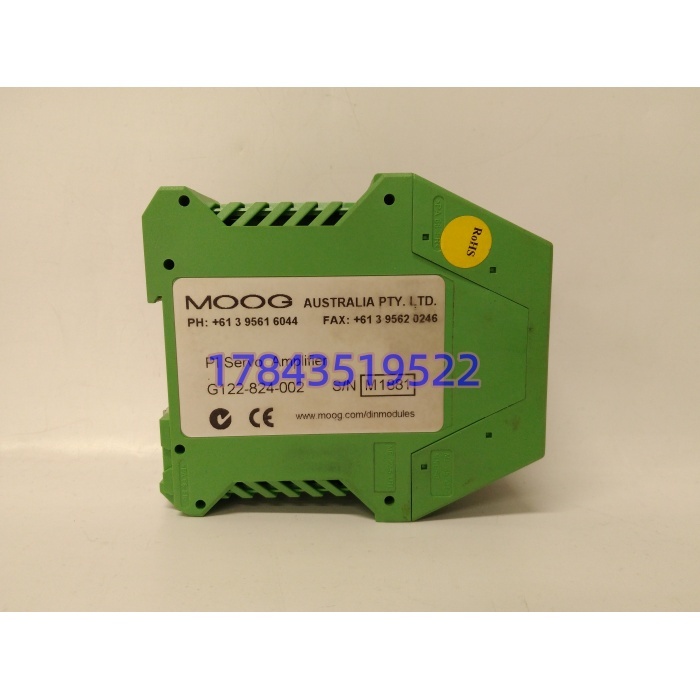
| 型号 | G122‑824‑002 |
| 供电电源 | 24 V DC |
| 最大输出电流 | 2 A |
| 控制算法 | 比例 (P)、积分 (I)、P‑I 组合可选 |
| 输入信号 | ±10 V 电压、4‑20 mA 电流,拨码切换 |
| 输入通道 | 2 路单端输入,1 路差分输入 |
| 安装方式 | 标准 DIN 导轨卡扣安装 |
| 外壳 | 绿色工业 DIN 导轨壳体 |
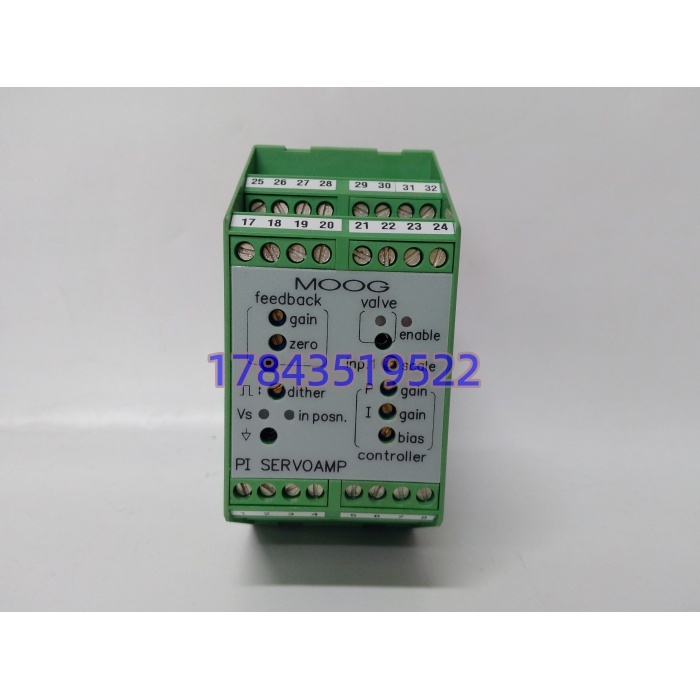
| 面板功能 | 调零、增益电位器,LED 状态指示灯、测试测点 |
| 工作环境温度 | 0 ℃ ~ +55 ℃ |
| 防护等级 | IP20(柜内使用) |
| 兼容对象 | MOOG 系列电液伺服阀,也适配部分同规格第三方伺服阀 |
| 替代说明 | 向下兼容 G122‑824‑001,增加 4‑20mA 输入与散热优化 |
产品深度介绍
MOOG G122‑824‑002 是 DIN 导轨式模拟 P‑I 伺服放大器,专门用来驱动电液伺服阀,接收 PLC 或者控制器发来的给定信号,结合传感器反馈信号做闭环运算,输出驱动电流控制伺服阀阀芯开度,以此调节液压缸的压力、位置与速度。
冶金轧机 AGC、材料试验台、大型液压成型设备都大量使用该模块。放大器一旦故障,液压轴直接失去闭环,设备会出现跑位、压力失控,直接造成产品报废甚至设备撞击。属于产线关键 MRO 备件,建议现场留存 1 套缓冲库存,规避停产带来的供货周期风险。
应用场景与行业案例
前年在华东一家冷轧厂,轧机 AGC 液压轴突然失控,辊缝来回窜动,轧制出来的带钢厚度波动超标,整卷材料直接报废。现场排查,伺服阀本体没有损坏,问题就出在这块 G122‑824‑002 放大器,内部模拟通道漂移。
典型应用场景:
- 冶金行业‑轧机 AGC 自动厚度控制系统 冷热轧产线辊缝闭环控制,放大器驱动伺服阀调节油缸,保证带钢厚度精度;放大器漂移就会直接造成整卷钢材不合格。
- 材料测试行业‑疲劳试验台 各类力学耐久试验设备,需要高精度复现载荷曲线,依靠本模块完成力闭环控制。
- 金属成型‑大型液压机 冲压、锻造液压设备,控制压下力与位移,执行复杂工艺曲线。
- 航空测试‑液压仿真试验台 起落架、零部件液压模拟测试,对动态响应要求高。
- 高端注塑设备‑精密注射控制 控制螺杆注射速度、保压压力,保障注塑件一致性。
案例:冷轧产线放大器故障抢修 华东某冷轧厂,AGC 液压轴在中班生产时,辊缝不受控来回摆动,厚度报警持续弹出。操作工只能紧急降速降负荷。
仪表工程师现场排查,伺服阀线圈电阻正常,外部给定信号稳定;用模块面板测试测点读取输出,发现放大器输出电流无规律漂移,确认 G122‑824‑002 损坏。
联系原厂,该型号已经 EOL,订货交期 10 周。产线不能停机 10 周,每小时减产带来直接经济损失。采购找到现货备件。 备件到货,断电更换,严格复刻内部拨码、电位器增益调参;上电后重新做闭环整定,AGC 辊缝恢复稳定,产线恢复正常速度。
事后该工厂将 G122‑824‑002 加入关键备件清单,采购两套做现场储备。设备主管说:“伺服阀大家都会备,放大器坏了,照样整条轴废掉。”