描述
产品详情
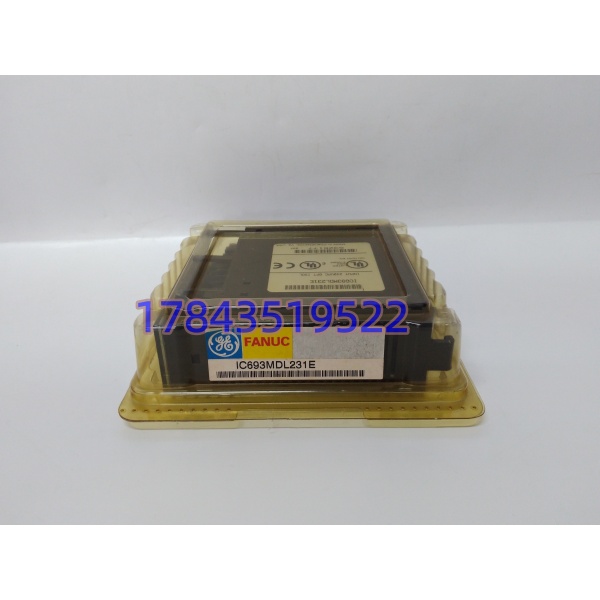
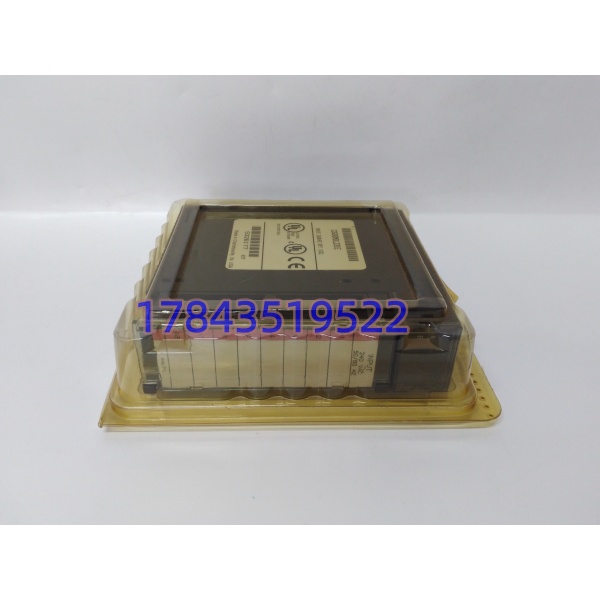
· 型号:IC693MDL231
· 品牌:GE Fanuc(通用电气智能平台)
· 系列:Series 90-30
规格参数
| 参数项 | 指标 |
|---|---|
| 型号 | IC693MDL231 |
| 品牌 | GE Fanuc / GE Intelligent Platforms |
| 适配系统 | Series 90-30 PLC |
| 输入点数 | 8点 |
| 信号类型 | 交流输入(不支持直流供电) |
| 额定电压 | 240 VAC,50/60 Hz |
| 输入电压范围 | 0 至 264 VAC |
| 导通电压(ON) | 148 至 264 VAC |
| 关断电压(OFF) | 0 至 40 VAC |
| 典型输入电流 | 15 mA(额定电压下) |
| 最小导通电流 | 6 mA |
| 最大关断电流 | 2.2 mA |
| 导通响应时间 | ≤30 ms |
| 关断响应时间 | ≤45 ms |
| 隔离耐压 | 1500V RMS(现场侧-逻辑侧) |
| 背板功耗 | 60 mA(所有输入ON,5V总线) |
| 安装方式 | 90-30 5槽或10槽基板任意I/O槽位 |
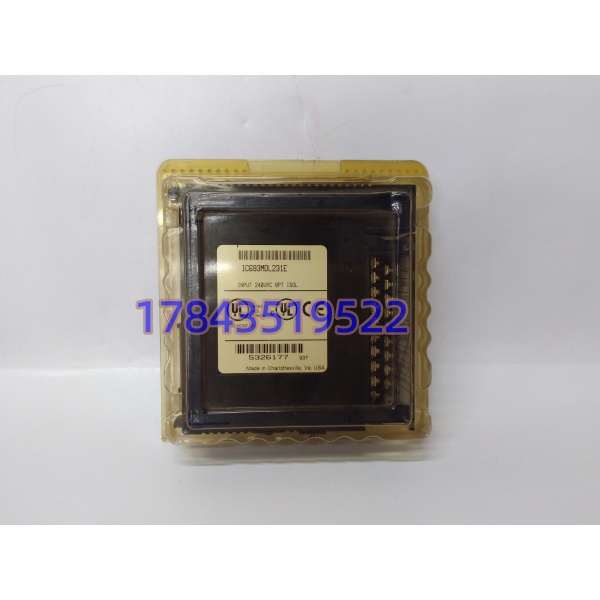
| LED指示 | 8颗绿色LED,水平排列 |
| 识别色 | 模块插片外侧左边缘红色(标识高压模块) |
| 尺寸 | 3.5 × 13 × 13.5 cm |
| 重量 | 约0.28 kg |
产品介绍
凌晨三点,注塑机突然停机,HMI上跳出一行“DI模块故障”。你打开机柜,看到一排橘黄色外壳的90-30模块,心里咯噔一下——这系统怕不是比你带的徒弟年龄都大。
IC693MDL231就是这套“老古董”系统里的高压输入卡。它干的事不复杂:把现场按钮、限位开关、接近开关送来的220V交流信号,转成PLC背板能认的逻辑电平。8个通道彼此独立隔离,每个点都有自己的公共端——这意味着你把一个点烧了,不会拖累其他7个。
这套东西2003年停产,2012年官方终止支持。现在市面上还能买到的,要么是New Surplus渠道库存,要么是翻新再制造的检测件,要么是从退役设备上拆下来的二手货。停产件的价格逻辑很简单——它不是按“技术先进性”定价的,是按“产线停机一小时损失多少钱”定价的。一块卡两三千块,换来的是一次“不停机”的机会。这账怎么算,取决于你那条产线停一小时值多少钱。
应用场景与库存策略
痛点切入: 这模块只吃交流电,你拿个24VDC信号怼上去——没反应,别问我是怎么知道的。更麻烦的是,这玩意儿停产生十来年了,市面上号称“原装”的货里,相当比例是拆机件套了个新壳子,内部芯片被换过,寿命不到原厂三分之一。
典型场景与备货建议:
- 食品饮料包装线:2006年前后建线的老厂,大量220V接近开关和光电传感器接入90-30系统。建议策略: 每个PLC机架备1块,按“用一备一”入库,每年轮换上电测试一次。
- 橡胶/塑料注塑车间:现场振动大、温度高,模块长期处于高应力状态。建议策略: 若在线模块超过5块,按20%备库,最低不少于2块,入库前务必上机实测48小时。
- 军工维修单位:设备序列号锁定,型号不允许变更,任何替代方案都不被批准。 建议策略: 按“系统寿命期内用量”一次性囤货——因为一旦断供,你没有任何备选。
- 高校实训平台:教学用的“工业考古”案例。建议策略: 备1块即可,不用追求成色,能跑通梯形图就行。
真实案例:
背景: 苏州一家汽车零部件厂,2005年上线的德国注塑机,控制器用的就是GE Fanuc 90-30系统,机柜里插着三块IC693MDL231。
缺少备件引发的停机危机: 2023年夏天,机柜因环境潮湿,一块IC693MDL231的输入通道集体失灵——底座锈蚀、接线端子氧化。排查发现模块已无法修复,全厂翻遍备件库,没有库存。
紧急调货/替换解决: 仪表主管联系了四五家供应商,最终找到一块检测过关的现货,加急空运到货,2700块钱,换上去、恢复生产,前后不到2小时。
库存策略的反思: 事后算账,如果当时没有那块现货,换整套PLC系统的报价是15万以上,加上停机两周的产能损失——270万起步。这卡后来的备件库里常躺着2块。