描述
关键技术规格
| 参数项目 | 参数详情 |
|---|---|
| 处理器型号 | Logix5555 |
| 用户内存 | 1.5 MB 逻辑与标签内存 |
| I/O 内存 | 208 KB |
| 最大数字 I/O | 128,000 点 |
| 最大模拟 I/O | 4,000 点 |
| 功耗 | 约 5.7 W |
| 支持固件最高版本 | V16.x |
| 编程软件 | RSLogix 5000 V10 ~ V16,不支持 V20 及以上 Studio 5000 |
| 通讯扩展 | 搭配 1756-CNB、1756-ENBT 等通讯模块组网 |
| 冗余功能 | 支持 ControlLogix 双机架 CPU 冗余配置 |
| 工作温度 | 0 ℃ ~ +60 ℃,控制柜 IP20 安装 |
| 配套机架 | 1756-A4/A7/A10/A13/A17 全系列背板 |
产品深度介绍
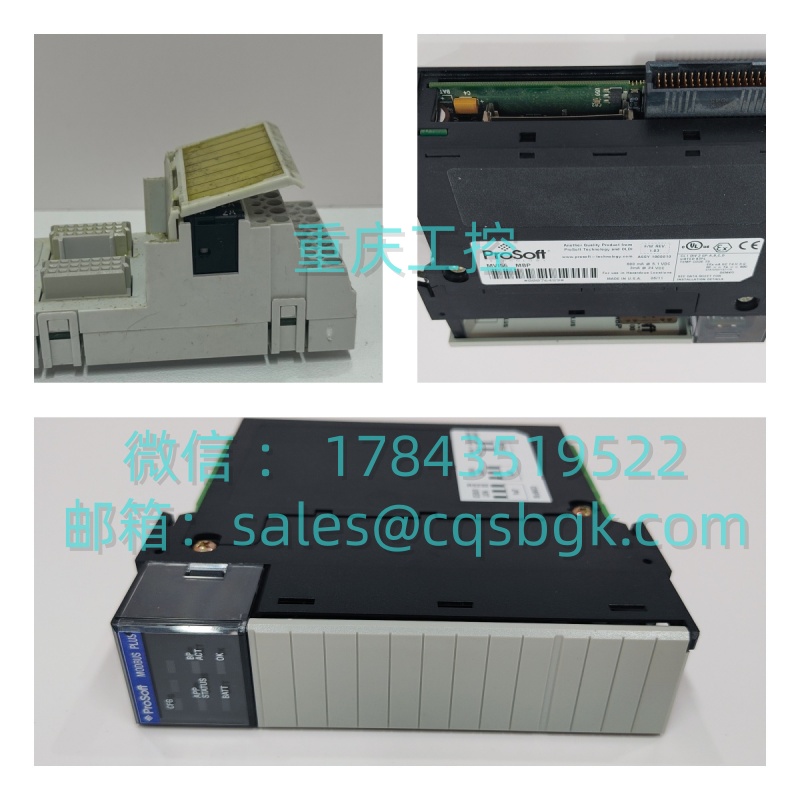
Allen‑Bradley 1756-L55M23 属于 ControlLogix 平台第一代 Logix5555 控制器,是早期大型自动化系统的核心主控单元。模块内置 1.5MB 内存,用于存储控制程序、标签数据,可驱动本地机架与远程分布式 I/O。
控制器无自带网口,需要外接独立通讯模块实现以太网、ControlNet 组网。受硬件架构限制,最高固件仅支持 V16,无法使用新版 Studio 5000 软件。目前原厂早已停止生产,多用于运行十年以上存量装置的应急替换;新建项目优先选择 L7 系列、L8 系列控制器。
应用场景与工程痛点
流程行业大量 2005–2012 年投产的装置普遍搭载 Logix5555 控制器。这类老 CPU 服役周期长,电容老化风险逐年上升。一旦主控故障停机,很多项目找不到现货,原厂调货周期动辄数月,连续生产线承受高额停产损失。
典型应用场景:
- 石油化工 – 精馏装置、压缩机机组控制,普遍采用 CPU 冗余架构保障连续生产。
- 市政水处理 – 大型污水厂、净水厂 SCADA 系统,成套设备早期标配 ControlLogix L55 系列。
- 水泥建材 – 窑线、生料磨成套自动化系统,现场粉尘大、温度波动明显。
- 电力辅控 – 电厂化水系统、输煤程控,大量存量 Logix5555 平台仍在运行。
- 轮胎橡塑 – 密炼机、挤出机组老线自动化改造备件替换。
真实工程案例: 山东一家化工企业两套合成装置使用 1756-L55M23 冗余系统,运行超过 14 年。夜间其中一块 CPU 异常 FAULT 停机,系统自动切至备用控制器维持生产,但失去冗余保护。 设备主管联系原厂询价,获知无全新货源,交付周期无法预估。我们仓库备件完成完整上电测试后 48 小时送达现场。工程师替换 CPU、下载匹配 V16 固件,冗余系统恢复正常。事后企业采购两块 CPU 作为长期备用备件。