描述
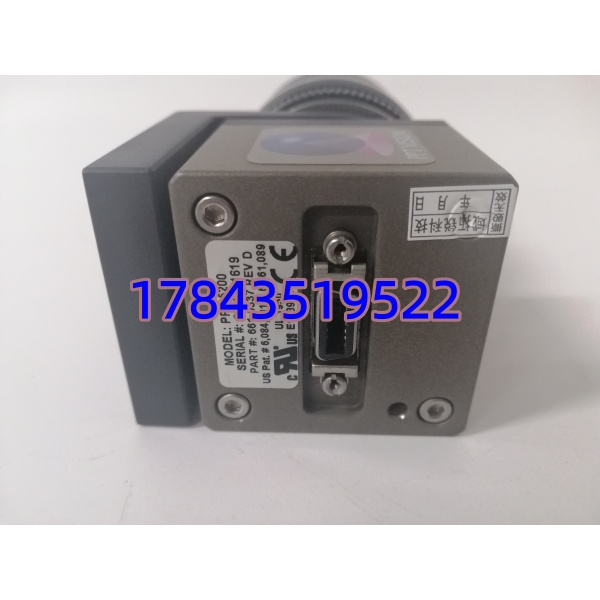
关键技术规格
| 参数项 | 规格值 |
|---|---|
| 产品代码 | 661-0337 |
| 型号 | PPT5200 |
| 产品类型 | 工业智能相机(集成图像采集 + 处理) |
| 分辨率 | 640 × 480 像素(灰度模式,10位 A/D 转换,256 级灰度) |
| 帧率 | 最高 60 fps(640×480 全分辨率下),支持局部扫描提升帧率 |
| 感光元件 | CCD 或 CMOS 传感器(视具体生产批次) |
| 图像传输速率 | 全数字接口 330 Mbps 至视觉处理器 |
| 图像处理 | 内置处理器,支持图像增强、缩放、滤波、边缘检测、缺陷识别等 |
| 接口类型 | 千兆以太网 (GigE Vision) / USB / Camera Link(具体接口视配置版本) |
| 辅助接口 | RS-232 串行通讯、数字 I/O(触发输入 / 结果输出) |
| 供电 | 24 V DC |
| 外壳材料 | 铝合金(抗干扰、耐腐蚀) |
| 防护等级 | IP67(防尘、防水,可耐受工业现场冲洗) |
| 工作温度 | -20 °C ~ +60 °C |
| 存储温度 | -30 °C ~ +70 °C |
| 尺寸 | 约 200 mm × 100 mm × 50 mm(含镜头接口) |
| 重量 | 约 1.5 kg |
| 配套软件 | PPT VISION Impact 软件套件(图形化编程界面) |
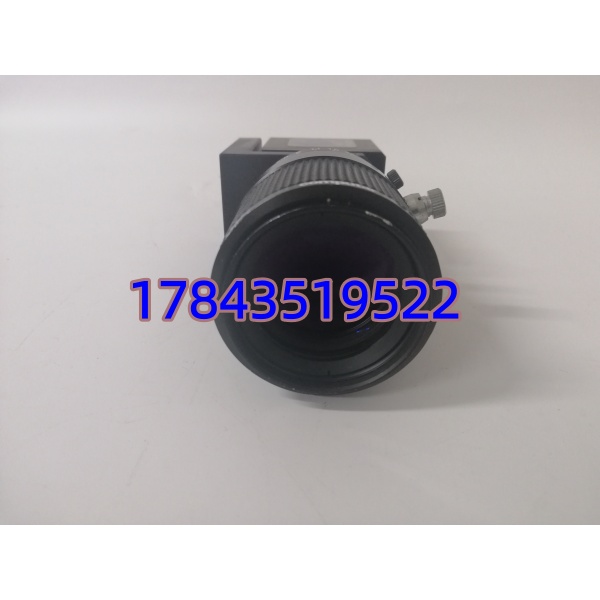
产品深度介绍
在高速灌装线或者贴标机旁,留给视觉检测的时间窗口往往只有几十毫秒。PPT VISION 661-0337(PPT5200)就是为这种工况设计的——640×480 的灰度分辨率配合 60fps 的帧率,在流水线上做产品缺陷检测、条码识别、尺寸测量完全够用。关键是它不需要外挂一台昂贵的工控机和图像采集卡,一根网线或者 USB 线直连 PLC 或上位机就能跑,自带的处理器能把图像增强、边缘检测这些算法在相机内部算完,只把”合格/不合格”的结果丢给控制系统。
PPT VISION 后来被 Cognex 收购,所以现在这批库存件既有原厂 PPT 标,也有 Cognex 背书。严格来说它配套的 Impact 软件是 Windows 平台的,如果你现场用的是 Linux 上位机或者 ARM 工控板,需要确认 SDK 兼容性。 另外 GigE Vision 接口版本支持标准的 GenICam 协议,理论上可以和 Halcon、LabVIEW Vision 等第三方软件打通,但原生体验最好的还是用原厂 Impact 开发环境。
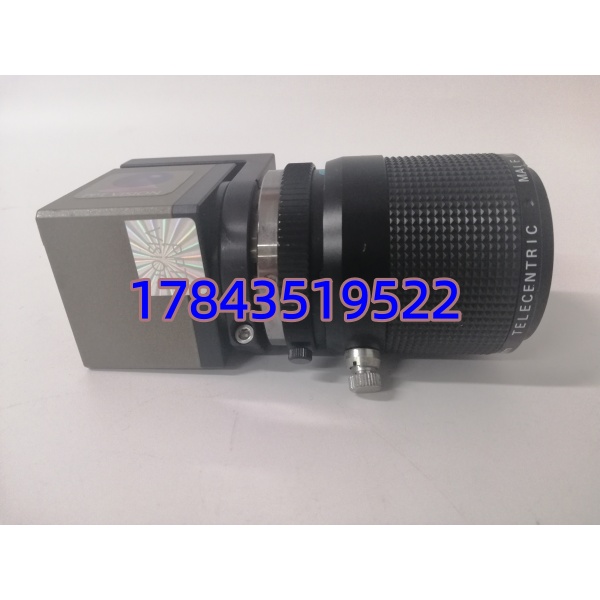
兼容性与替代选型清单
| 原型号 | 替代型号 | 兼容级别 | 关键说明 | 工程代价 |
|---|---|---|---|---|
| PPT5200 (661-0337) | PPT5200 同型号不同批次 | ✅ 直接替换 | 同型号不同 Date Code 或硬件版本字母,软件完全兼容 | 无(Impact 项目文件直接复用) |
| PPT5200 (661-0337) | Cognex In-Sight 7000 系列 | ⚠️ 需适配调整 | Cognex 收购 PPT 后的新一代智能相机,性能更强但编程环境和通讯协议不同 | 需使用 In-Sight Explorer 重新开发视觉程序,约 1-3 天 |
| PPT5200 (661-0337) | 普通工业相机 + 外置采集卡 | ⚠️ 架构变更 | 如 Basler ace + NI PCIe 采集卡,需要重新设计视觉系统架构 | 需新增工控机、采集卡、重新开发软件,成本高 |
| (661-0337) | 扫码枪/光电传感器 | ❌ 绝对不替代 | 功能维度完全不同,扫码枪只能读码,无法做尺寸测量和缺陷检测 | 不适用 |
⚠️ 常见选型误区:很多采购把 和 PPT5400/5600 搞混——PPT 系列不同型号的分辨率、帧率和接口可能差别很大,特别是镜头接口(C-Mount / CS-Mount)和触发方式,买错意味着镜头和电缆全得重配。 另外 GigE 版和 USB 版的电缆不能混用,采购前务必确认现场现有线缆接口类型。