描述
产品详情
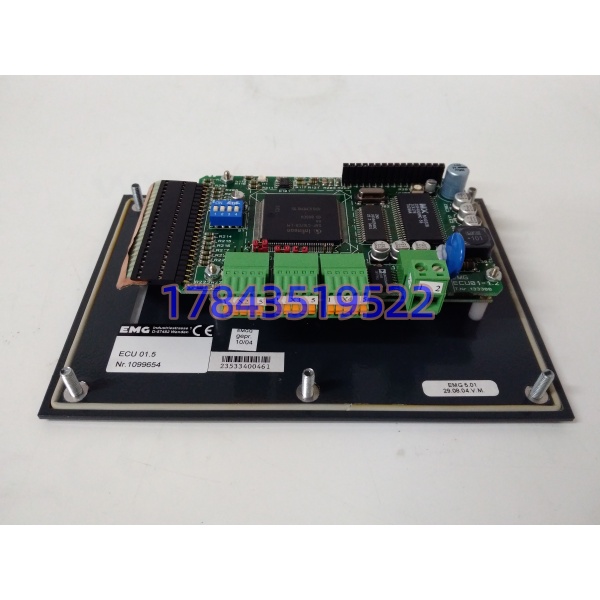
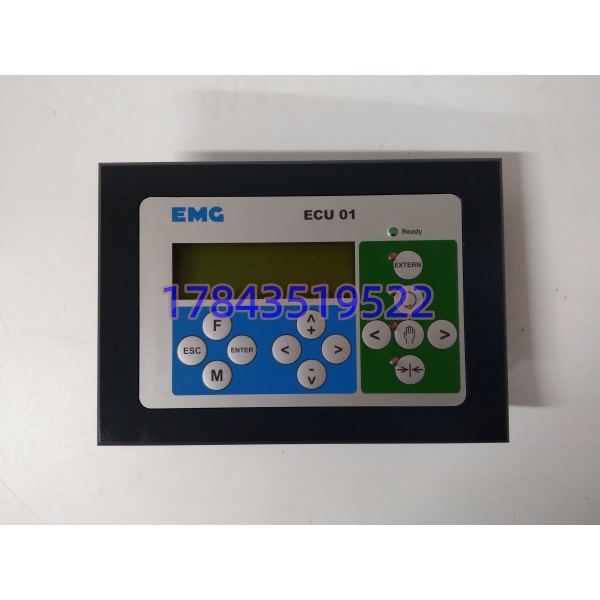
· 型号:ECU01.5(ECU01 为基础型,.5 为增强)
· 品牌:EMG Automation(现属 EMG-PIEKENBROCK 体系)
· 系列:ECU 01.x 操作显示单元
规格参数
| 参数项 | 规格值 |
|---|---|
| 角色 | EPC 纠偏系统本地操作显示+逻辑节点 |
| 输入信号 | ±10V DC(边缘传感器 SMI/SME)、若干离散 DI(断带/模式选择) |
| 输出信号 | ±10V DC 或 4-20mA(驱伺服放大/比例阀),~12 路 Form C 继电器 |
| 控制算法 | 板载 PID,带死区/限幅,ECU01.5 比 ECU01 响应更快(ECU01 ≤20ms,ECU01.5 更短) |
| 分辨率 | 12bit / .5 16bit(商家页标称,以原厂手册为准) |
| 采样率 | 100Hz / .5 1000Hz |
| 通讯 | RS232、Modbus RTU(EMG 系统内),不跑 MB300/TCP-IP 原生 |
| 显示 | 面板安装 LCD/LED 指示+软键(依版本) |
| 模式 | 手动/中心/自动/外部 四种纠偏模式切换 |
| 供电 | 面板低压 DC(商家页写 12-24V DC,以实物铭牌为准) |
| 安装 | 柜门开孔面板装,非 35mm DIN、非机架插槽 |
| 工作温度 | -20~+60℃ 典型工业级 |
| 兼容 | ECU02.5 在机械/电气接口上向后兼容 .5 |
| 状态 | 01 系归 Legacy,ECU02.5 为现行维护件 |
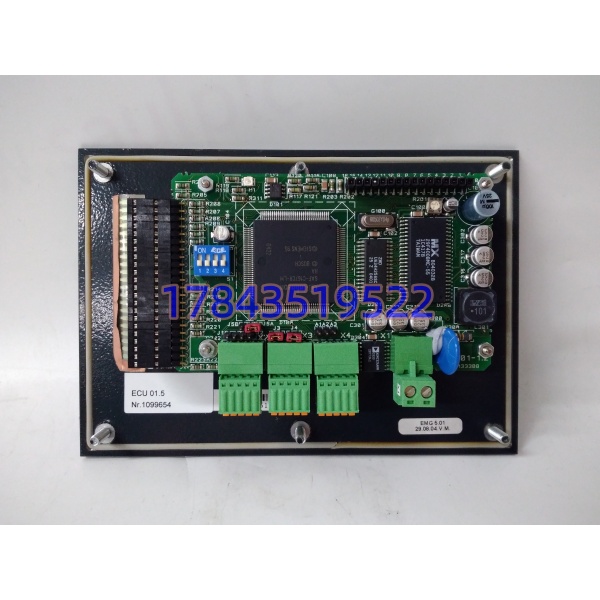
产品介绍
.5 在冶金/造纸/薄膜线上干的事很窄:边缘传感器(SMI 光电、SME 气动)给出带材偏移 ±10V,它内部 PID 算完输出 ±10V 或 4-20mA 去伺服阀放大器,同时面板上给操作工看当前偏移量、设中心位、切手动/自动。它不是 DCS 模块,不插背板,不进 MB300 网,和 ABB Advant OCS 的唯一交集是“同在一个柜里、经 4-20mA 硬接线连到 AC450 的 AI 卡”——但件本身是两个世界。
是基础型(8 点 AI 级、12bit、≤20ms),.5 是增强型(16 点级、16bit、采样 1kHz、抗扰更强、继电器点数更多)。商家页把 .5 写成“ABB 模拟量输入模块 16 通道 4-20mA”是纯 SEO 撞名——ABB 没这个号,EMG 原厂手册里它也不是 AI 模块,是纠偏操作单元。采购单写“ .5”不写 EMG 前缀,供应商发 ABB 料号会发错,发 EMG 又不写品牌会扯皮。
应用场景与行业案例
我处理过一次冷轧平整线:操作工反映“纠偏面板数值跳,但 DCS 里 4-20mA 反馈稳”,查下来是 .5 面板显示驱动 IC 老化,PID 输出正常,只是本地 LCD 刷错。换面板不用动阀。
- 冶金连退线:锌锅入口纠偏,.5 收 SMI 光电信号,出 4-20mA 给伺服缸,非它不可,因为 EMG 纠偏闭环里换别的 HMI 不认 PID 参数表。
- 造纸涂布机:门装 .5 给操作工切自动/中心模式,断纸时切手动摇柄逻辑经继电器输出。
- 薄膜拉伸线:.5 的 1kHz 采样在高速线(300m/min)比 的 100Hz 跟得住,换 会留边波浪。
- 老厂改造:原柜门是 .5,备件停产后用 ECU02.5 替,开孔尺寸和 9 针 D-Sub 接线一一对应,PLC 侧 4-20mA 不动。
前年某民营镀锌线,夜班纠偏阀偶自发动一下,无断带无报警。背景是这块 .5 是 2006 年装机,内部 PID 基准电阻漂移,自动模式下零点偏 0.3V 等效 3mm 带移。危机是镀锌层边部波浪超差整卷降级。后来从同行厂借一块同型号 .5 库存件,停电 10 分钟拆门装面板(断电防继电器误动),上电重灌 PID 参数(从原 ECU 的 EEPROM 备份读),纠偏回正。说实话 .5 这种件故障前兆是“面板数值和 DCS 反馈差几毫米”,操作工以为传感器脏,其实是面板基准漂了。