描述
产品详情
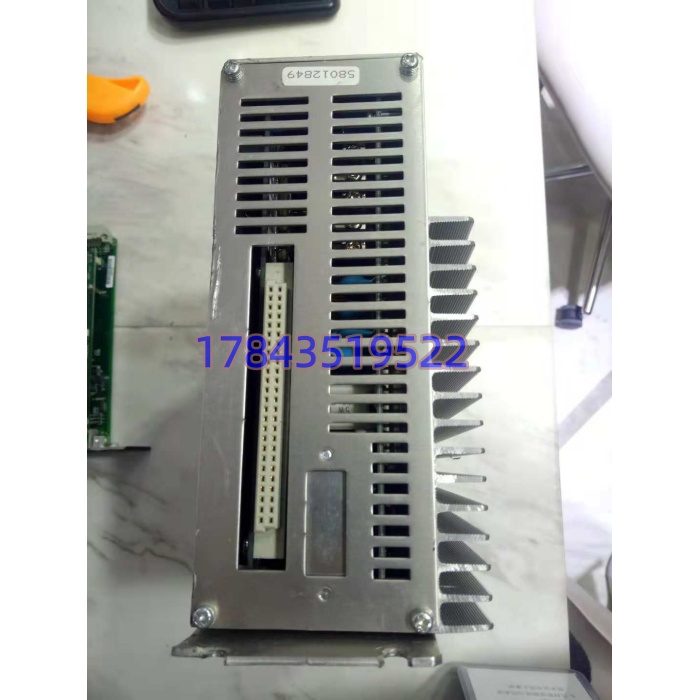
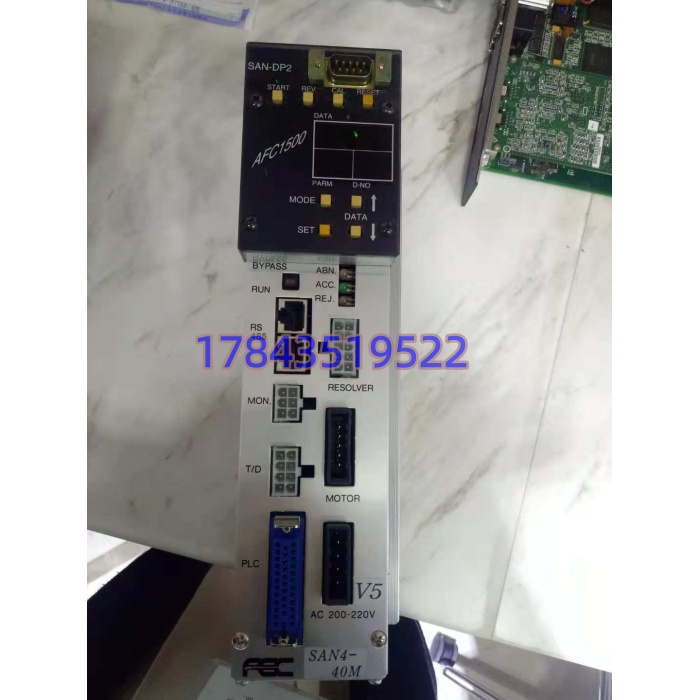
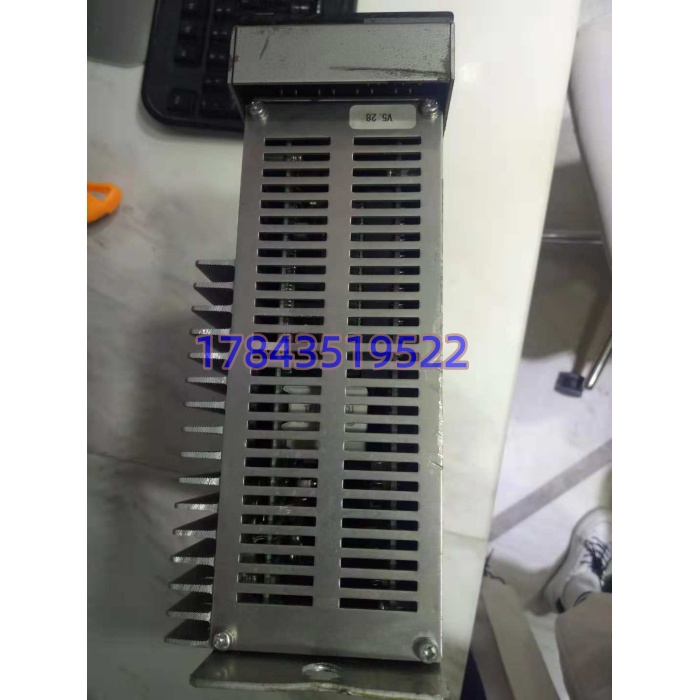
· 型号:SAN4-40M
· 品牌:DAIICHI-DENTSU(第一电通)
· 系列:SAN 系列电动拧紧伺服控制器(AFC 拧紧系统组件)
规格参数
| 参数项 | 规格值 |
|---|---|
| 适用电机 | SAN 系列无刷伺服拧紧主轴(具体型号需核对,如 SAN-40、SAN-50 等) |
| 输入电源 | 三相 200-230 V AC,50/60 Hz(部分资料标 200/220 V,以铭牌为准) |
| 输出功率 | 约 4 kW 级(40M 中”40″常指功率档,”M”为机型代号,非 40 点 I/O) |
| 扭矩范围 | 标称 39.2~58.8 Nm(对应主轴减速比,实际以配枪为准) |
| 转速 | 空载约 790 rpm(负载下随扭矩上升下降) |
| 控制模式 | 扭矩闭环优先 + 角度监控 + 转速斜坡,支持软启动/多段拧紧 |
| 精度 | 3σ ≤ ±2%(典型值,取决于主轴、批头、工件材质) |
| 参数存储 | 内置 16 组拧紧程序(部分固件可扩至 32 组),含扭矩/角度/转速/延时 |
| 数据记录 | 内置 1 万组拧紧结果(扭矩-角度曲线、OK/NG 判定、时间戳) |
| 通讯接口 | RS-232C(编程/调试)、RS-485(多台组网)、I/O 点干接点(Start/OK/NG/Ready) |
| 外部 I/O | 启动/停止输入、OK/NG/报警输出(继电器或 OC 门,具体点数需核手册) |
| 保护功能 | 过流、过压、欠压、过热、编码器异常、电机堵转、扭矩超限 |
| 冷却 | 强制风冷(内置风扇,滤网需定期清理) |
| 安装 | 机柜内导轨或螺栓固定,独立箱体,非 DIN 导轨模块 |
| 环境 | 0~45℃运行(部分资料标 0~50℃),IP20 柜内 |
| 生命周期 | 第一电通拧紧线已被 Atlas Copco / Desoutter 体系整合,SAN4-40M 转入备件链,市面以库存/拆机/翻新为主 |
产品介绍
SAN4-40M 不是 PLC 卡,是拧紧机的大脑。它和 PLC 的关系是”PLC 给 Start 信号 → SAN4-40M 驱动电机拧紧 → 返回 OK/NG 给 PLC”,两者之间靠几根干接点线和一个 RS-485 通讯串接,不是插在同一个背板上。和 Atlas Copco PowerMACS / ST 系列、Desoutter CVI 系列定位一样,只是日系第一电通的架构更封闭,参数调试靠手持编程器或 PC 软件(老版本多为 DOS 界面),不开放底层协议给第三方 PLC。和通用伺服驱动器(如三菱 MR-J4、安川 SGDA)比,它多了拧紧专用算法——扭矩斜率监控、角度窗口判定、屈服点检测,这些是通用伺服没有的。
在现场它解决的是”拧紧机坏了整车线停”的备件问题。汽车厂总装、发动机缸盖、变速箱壳体、轮毂螺栓这些关键拧紧点,一把枪一个 SAN4-40M,坏了换件不是换模块,是换整套控制器的参数一致性。很多 2000-2015 年上的日系产线(丰田、本田、日产供应商),BOM 里写”SAN4-40M”采购容易发成”三菱 MR-J4-40A”(都是 40A/40M 看着像),插上去根本不是一回事。换件最忌两点:一是参数没备份( 的参数存在控制器内部 Flash,没导出到 PC 就换,16 组拧紧程序全丢);二是 I/O 接线极性搞反(OK/NG 输出是继电器还是 OC 门,接错 PLC 输入点读不到信号)。
应用场景与行业案例
我在现场遇到过最误事的就是”采购按 40M 搜到三菱伺服发过来”:业主发动机厂缸盖拧紧线 12 把枪, 坏了 1 台,采购按”40M 伺服”搜到三菱 MR-J4-40A 下单,到货插电不转,PLC 给 Start 没反应,耽误一班产量。最后从同行调了一台同型号拆机 ,插上拷参数恢复。
典型场景:
- 汽车发动机缸盖主螺栓: 驱动 SAN-40 主轴,扭矩 45 Nm + 角度 90°,屈服点控制,1 万次拧紧曲线存档可追溯。
- 变速箱壳体结合螺栓:多轴同步拧紧(4 台 组网),RS-485 总线统一下发 Start,OK/NG 汇总给 PLC 判定整台变速箱放行。
- 轮毂螺母装配:卡车车轮 10 颗螺母, 配大扭矩主轴,扭矩 55 Nm,角度监控防漏拧。
- 备件池管理:老 BOM 写””采购发成 SAN4-40A(小功率)或 SAN4-40H(高频版),扭矩/转速不匹配,拧紧曲线飘。
- 改造项目:产线从第一电通拧紧升 Atlas Copco PowerFocus, 作为过渡备件保留,新旧系统并存时通讯协议不兼容(RS-485 帧格式不同),需加协议转换网关。
真实案例:
前年立秋,天津某发动机厂缸盖线 #3 工位拧紧机 报”Err 07″(编码器异常),拧紧枪不转。到现场拆控制器前面板看参数——16 组程序全在,但电机编码器线插头有一根针弯曲,接触不良。手头有块拆机同型号 (Series 3),先不换卡,把编码器针扶正、重压插头,Err 07 消失,试拧 OK。但顺手发现旧控制器风扇不转、散热片烫手,长期高温运行是编码器接口老化的诱因。趁周末停产窗口单台停机换控制器:先通电进参数菜单把 16 组程序抄到纸上(老版本没 USB 导出,只能手抄),再断电拔旧卡、插新卡、逐组重输参数、试运行 5 颗螺栓校扭矩曲线。这活儿让我记死: 换件前先手抄或拍照参数菜单(尤其是扭矩/角度/转速/窗口值),别指望”同型号插上就用”——老日系控制器没有 U 盘导出,参数丢了就是重敲,一上午就没了。