描述
产品详情
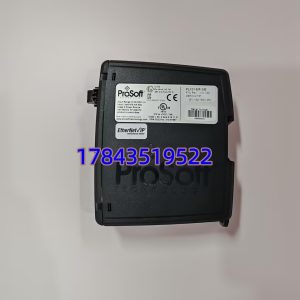
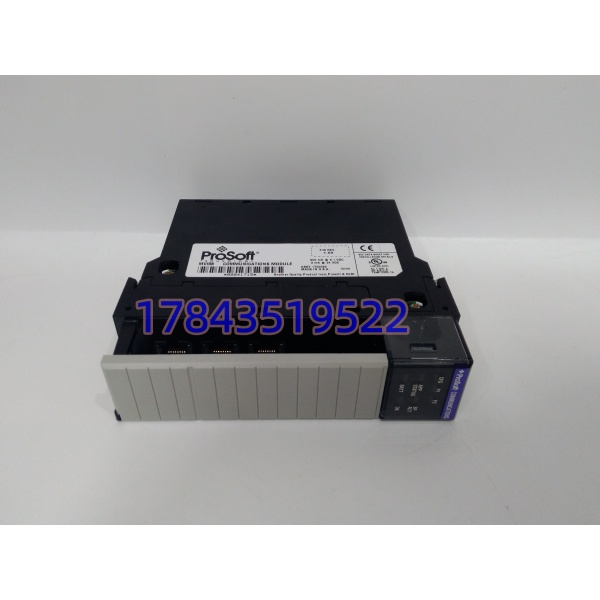
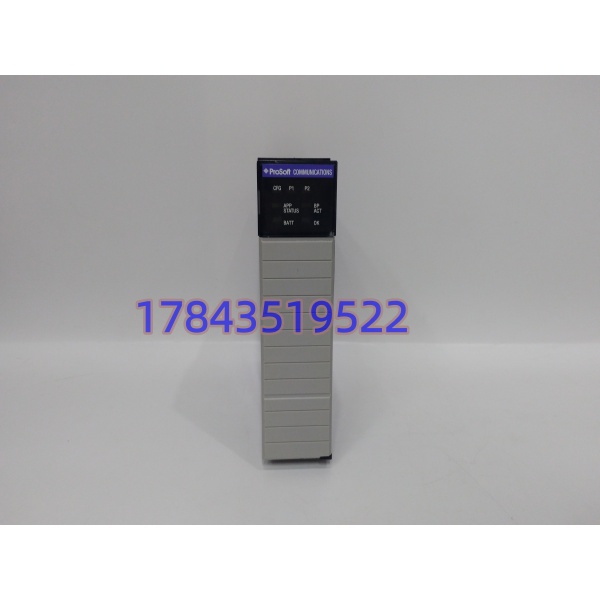
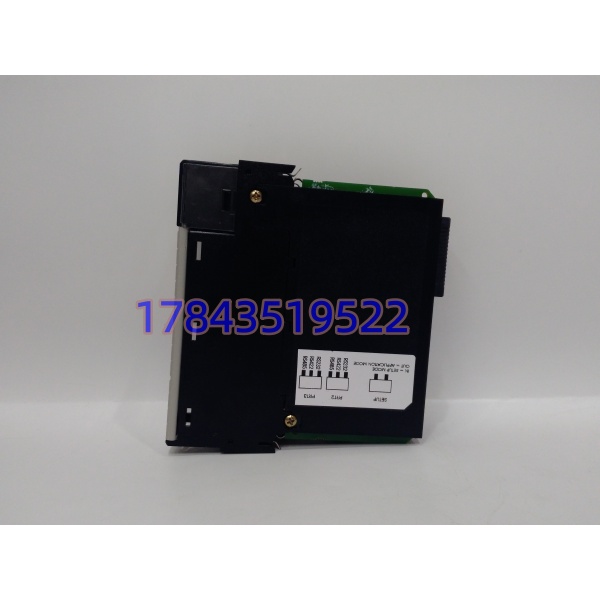
· 型号:MVI56-MDA4
· 品牌:ProSoft Technology
· 系列:MVI56
规格参数
| 参数项 | 指标 |
|---|---|
| 制造商 | ProSoft Technology |
| 适配平台 | Rockwell Automation ControlLogix(1756机架,单槽) |
| 通信协议 | Modbus RTU / Modbus ASCII(主站或从站模式可配) |
| 物理接口 | RS-485(多站总线,每端口最多32台从站设备) |
| 最大连接数 | TCP/IP最多16个 / RTU最多32个 |
| 数据速率 | RTU最高115.2 kbps,TCP/IP最高10 Mbps |
| 内存 | 用户数据128KB,配置128KB |
| 功耗 | 1.6 W |
| 背板电流负载 | 800 mA @ 5.1 VDC;3 mA @ 24 VDC |
| 工作温度 | 0°C 至 +60°C |
| 存储温度 | -40°C 至 +85°C |
| 配置软件 | ProSoft Configuration Builder(PCB) |
| 编程软件要求 | RSLogix 5000 v2.51或更高版本 |
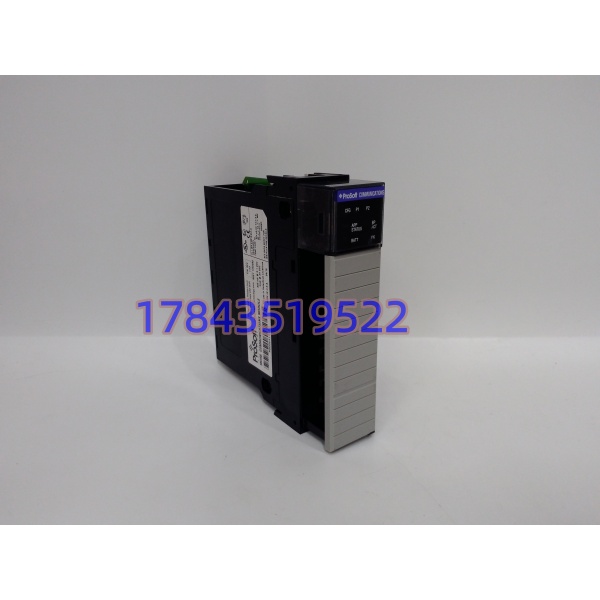
| 尺寸 | 3.5 × 14 × 14.5 cm |
| 重量 | 约0.24 kg |
产品介绍
先说清楚一个事:网上关于MVI56-MDA4的定位吵得挺乱的。有人说它是气体分析仪专用模块,专接CM4;有人给它列出了Modbus TCP/IP和RTU协议支持,定位为Modbus网关。我在现场更倾向后者——从模块型号命名规律和多家供应商参数一致性来看,它的核心身份是一块Modbus串行主/从通信卡,负责把ControlLogix跟Modbus RTU/ASCII设备串起来。
它跟通用Modbus网关最大的区别在哪?集成度。不用在机柜里另挂一个独立网关盒子、单独拉电源、再通过串口线跟PLC连——你只需要把它插进1756机架的空槽里,背板供电、背板通讯,配置好ProSoft Configuration Builder的参数表,Modbus设备就出现在ControlLogix的标签数据库里了。响应快、布线少、查故障也直接。
搜索结果显示市面库存还算充裕,有些渠道标着“现货50件”、“货期3-5天”。还没停产,但供应链已不稳定——这类专业通信模块一旦缺货,恢复周期通常以月计。现在下单比等项目来了再下明智——后者很可能面对的不只是涨价,是加价也买不到。
应用场景与库存策略
痛点切入: 这类模块最怕的是通讯口被雷击或地电位差击穿——RS-485线一拉几十上百米,沿途经过变频器、大电机,地环路窜进来的浪涌脉冲足够烧掉模块的隔离芯片。一旦坏了,你那个串口仪表/变频器网就跟PLC彻底断了。
典型场景与备货建议:
- 化工罐区Modbus仪表网络:多台液位计、流量计、压力变送器通过RS-485总线并入一个MVI56-MDA4,Modbus RTU轮询读取数据。建议策略: 每个罐区控制站备1块,按“用一备一”入库,每半年做一次上机轮换测试。
- 水厂工艺段变频器群控:多台变频器通过Modbus RTU接入ControlLogix做速度给定和状态反馈。建议策略: 在线模块超过3块的站点,备2块;少于3块的备1块。入库前务必做满48小时通讯压力测试。
- 冶金轧线:现场谐波严重、电磁环境恶劣,模块故障率高于一般场合。建议策略: 按“在线数×30%”备库,最低不少于2块,并与供应商签紧急调货协议(4小时内确认库存并发出)。
- RTU远程终端站:地处偏远、维护周期长,模块坏了要等工程师带备件进站。建议策略: 现场备1块,封存在防静电袋中,同时存一份ProSoft Configuration Builder配置文件到U盘——换模块后恢复配置只需15分钟。
真实案例:
背景: 浙江某化工厂的DCS系统,ControlLogix通过一块MVI56-MDA4的RS-485总线挂了12台Modbus流量计,全部用来累计各工段的原料消耗数据。
缺少备件引发的停机危机: 前年夏天一次雷击过后,操作站上12台流量计的数据全部冻结。排查发现MVI56-MDA4的RS-485口彻底没反应——通讯芯片被感应雷干掉了。全厂翻遍备件库,没有库存。
紧急调货/替换解决: 采购紧急联系供应商加急发货,到手后换上、导入配置文件、通讯恢复,前后三天。这三天里,中控室靠人工抄表累计数据,两批产品因配料比例偏差超标报废。
库存策略的反思: 现在备件库里常备2块MVI56-MDA4,入库前跑过48小时通讯压力测试。另外多了一个规矩——每年雷雨季前,在RS-485线路上加装浪涌保护器。