描述
产品详情
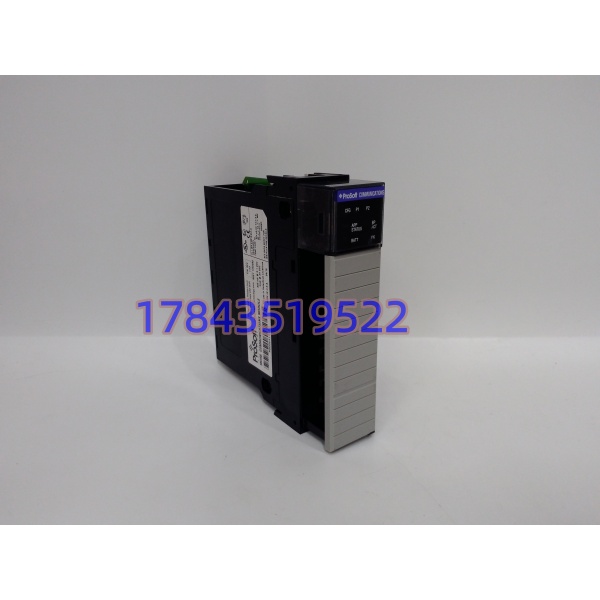
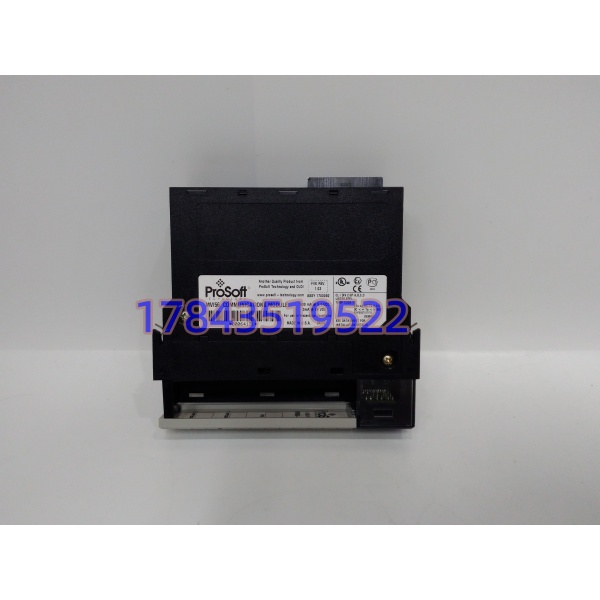
· 型号:MVI56-MCM
· 品牌:ProSoft Technology
· 系列:MVI56系列 / ControlLogix In-chassis
规格参数
| 参数项 | 规格说明 |
|---|---|
| 型号 | MVI56-MCM |
| 适配平台 | Allen-Bradley ControlLogix 1756背板 |
| 产品类型 | Modbus RTU/ASCII主站/从站通信模块 |
| 通信协议 | Modbus RTU、Modbus ASCII |
| 串口数量 | 2个,RJ45接口(附带RJ45转DB9电缆) |
| 串口类型 | RS-232 / RS-422 / RS-485(可配置) |
| 波特率 | 110 – 115,200 bps(可配置) |
| 数据位 | 5 – 8(可配置) |
| 停止位 | 1或2(可配置) |
| 校验方式 | 无校验、奇校验、偶校验(可配置) |
| 寄存器空间 | 5000字(模块内部数据交换区) |
| 处理器 | 内置处理器(不同来源有Intel 80386和ColdFire 33MHz两种说法,以实物为准) |
| 主站支持 | 每端口最多100条指令,支持Modbus功能码1,2,3,4,5,6,15,16,22,23 |
| 从站支持 | 支持功能码1,2,3,4,5,6,15,16 |
| 背板供电 | 5V DC,典型电流800 mA;24V DC,典型电流3 mA |
| 工作温度 | 0°C ~ 60°C |
| 存储温度 | -40°C ~ 85°C |
| 配置工具 | RSLogix 5000 / ProSoft Configuration Builder |
| 生命周期状态 | 已停产(Discontinued),替代型号MVI56E-MCM |
产品介绍
聊这块模块之前先讲一个实事——ProSoft官方在2019年5月就把MVI56-MCM标记为“End-of-Life”了,原因是元器件停产。这不是ProSoft不想做了,是做不了了。市面上现在还流通的,都是旧库存或翻新件。
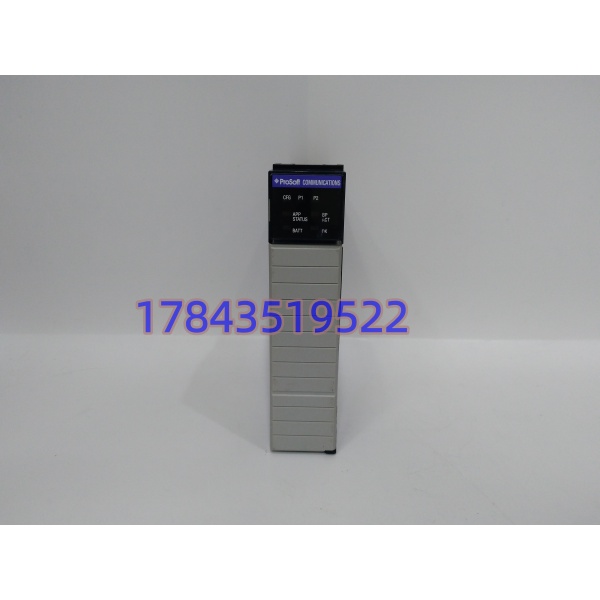
回过头来说模块本身。这块卡插在ControlLogix机架里,干的事很单纯:让ControlLogix能跟Modbus设备说话。你PLC是AB家的,现场变频器、智能仪表、配水装置是老Modicon的,或者是国产设备只支持Modbus RTU——MVI56-MCM就在中间当翻译官。内置5000个字的寄存器空间用来暂存数据,两个串口可以分别配置成主站或从站,比如一个口做主站轮询下面挂的30台仪表,另一个口做从站等上位SCADA来读数据。
它的价值在于帮你省掉换设备的钱——有了这块卡,老Modbus设备不用换,直接跟新ControlLogix系统对接。现场实测过一条油气管道SCADA,十几个站控用MVI56-MCM把不同品牌的流量计算机、色谱仪全部挂进ControlLogix,数据刷新稳定,没出过岔子。但注意:MVI56-MCM已经停产了,你现在做新项目或者备件盘点,得往前看一步。
应用场景与库存策略
一块停产模块坏了,备件市场上一时半会儿找不到,整个ControlLogix机架跟Modbus网络的连接就断了——变频器调不了速、仪表数据读不上来、上位机收不到现场值。排查方向还容易跑偏到电缆和从站设备上,折腾半天才发现是网关模块的事。
典型场景与备货建议:
- 油气管道SCADA站控系统——ControlLogix通过挂流量计算机、色谱仪、压力变送器(Modbus RTU)。建议:停产件不建议追高囤货,直接评估切换到MVI56E-MCM的可行性和时间窗口。
- 水处理厂老设备改造——现场有大量只支持Modbus RTU的仪表和阀门定位器。
- 煤矿皮带机控制——智能组合开关通过Modbus与ControlLogix通讯,已有案例支持这种应用。建议:按每套系统配1块备件的底线评估,但更推荐逐步替换到MVI56E系列。
- 食品/石化/纸浆行业多品牌设备集成——现场Modbus设备种类多、数量大。
- 新项目Modbus网关选型——不要再把写进BOM了。建议:直接用MVI56E-MCM,2029年之前没有停产计划,原厂全支持。
真实案例:
某油田集输站,站控系统用了三块分别接三个罐区的液位计、流量计和含水分析仪。某天一块卡上的Modbus端口A突然不通信了——指示灯不闪、从站全丢。库房翻了一遍,没有备件。采购打了一圈电话,找了两家说有货但报价比两年前翻了一倍多,还只保三个月。最后从停产检修的另一条线拆了一块过来顶上,花了半天重新配地址和波特率。后来系统改造时直接换成了MVI56E-MCM,换上去之后旧代码直接跑,没改梯形图。教训很简单:停产件的备件溢价和稀缺性不是什么时候都能用钱解决的。