描述
产品深度介绍
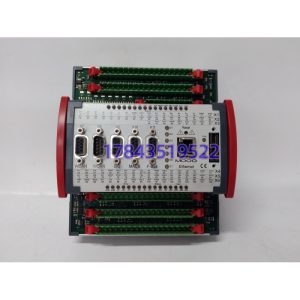
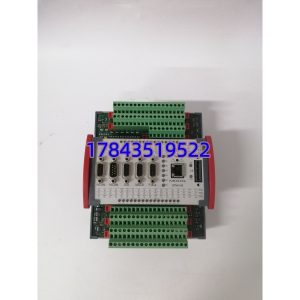
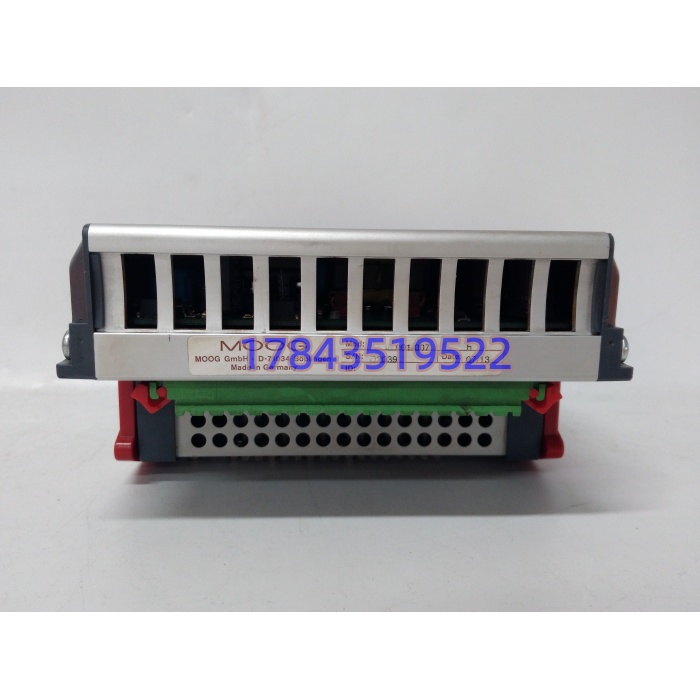
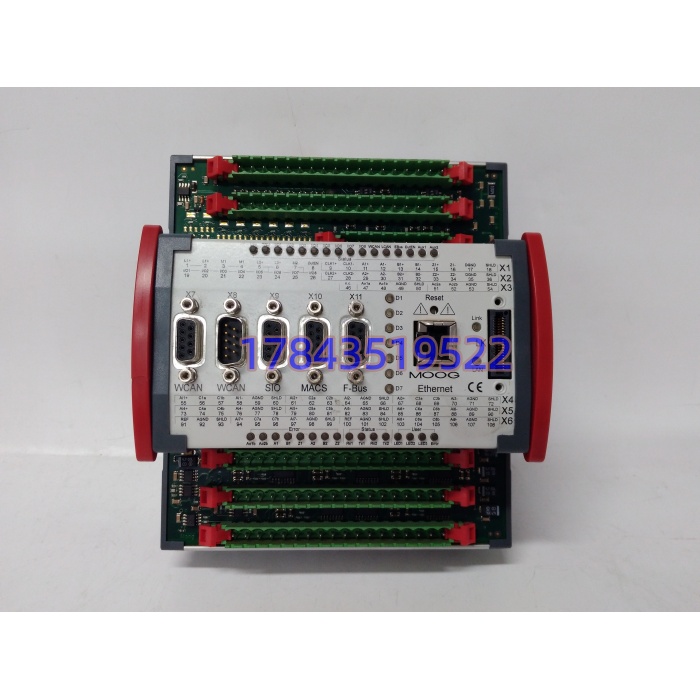
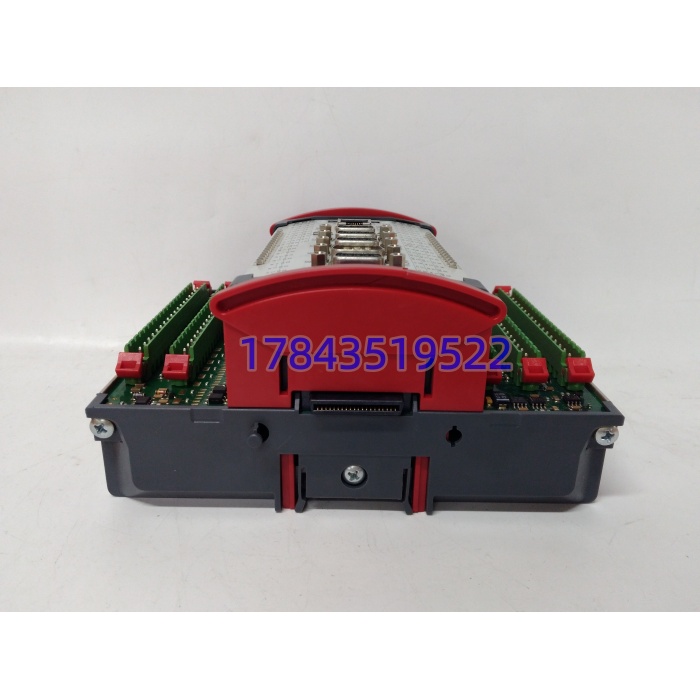
当橡胶硫化机 8 轴同步开始”咬模”、合模位置漂 0.3 mm 导致废件率窜到 5%——翻电气图发现机柜里那块 MOOG D136-001-007 的 CANopen 总线灯闪黄,多轴插补基准丢了。这块 MSC I 控制器在注塑/吹塑/材料试验机圈子里是”老黄牛”:自己跑 IEC 61131-3 的 PLC 逻辑,同时经 CANopen 把 8 个伺服轴捆成电子齿轮/电子凸轮,力位混合控制算法固化在 007 变体固件里,前面 RS-232 做调试口,Profibus DP 从站把生产数据喂给车间 S7-400。
说白了它干的事是”PLC+运动控制+总线网关”三合一,省掉一套独立运动控制卡的钱。我们在一台 2008 年投产的 1000T 注塑机上测过 2011 年批次拆机件,挂 6 轴 MOOG D134 伺服,合模重复精度 ±0.02 mm,连续跑 72 小时 CANopen 误码 <10⁻¹⁰。MTBF 原厂标 >100,000 小时是理想值,现场按 6~8 万小时做备件周期规划更踏实。采购卡这个型号,核心不是图便宜,是图”同 D136-001-007 签名插上、MSC I 工程(.prj)原样下装、电子凸轮表不用重调”——老注塑机延寿时升 D137 等于重做凸轮曲线和 PLC 变量映射,停机窗口批不下来;同签名拆机件把 Flash 里工程读回来,轴校准原样起来,废件损失按模次计费时这块控制器比第三方软 PLC 值钱十倍。
关键技术规格
| 项目 | 参数(以 MOOG MSC I 手册 D136-001-007 为准,001/007 变体间有差异) |
|---|---|
| 模块身份 | MSC I 多轴运动控制器(集成 PLC,PowerPC 架构) |
| 处理器 | 32 位 PowerPC RISC(如 MPC850/MPC860 级),无风扇 |
| 存储 | 4 MB RAM(用户+系统)+ 4 MB Flash EEPROM(工程+固件备份) |
| 模拟输入 | 8×16 位 AI,±10 V / 0-20 mA 软件设,采样 1 kHz 级 |
| 模拟输出 | 2×AO(±10 V 或 4-20 mA,16 位) |
| 数字 I/O | 8×DI(24 V PNP)+ 8×DO(24 V 0.5 A)或 8 入 8 出混合,依端子排 |
| 运动控制 | 多轴插补(直线/圆弧)、电子齿轮、电子凸轮、力位切换,轴数依固件(典型 8 轴 CANopen) |
| 现场总线 | CANopen 主站(DS301/401);RS-232 调试;Profibus DP 从站(选配,007 变体带) |
| 编程环境 | MOOG Motion Planner / IEC 61131-3(LD/ST/FBD),工程文件 .prj 绑定固件 Rev |
| 供电 | 24 V DC(18~30 V),典型 8~12 W |
| 工作温度 | 0~+55℃(柜内),存储 -20~+70℃ |
| 安装 | 控制柜 DIN 轨或面板螺钉,IP20 |
| 尺寸/重量 | 约 140×100×60 mm(近似)/ 0.5 kg(裸机) |
| 状态 | 原厂 MSC I 转入 Legacy,新项目推 D137(MSC II);存量 New Surplus + 拆机 |
| 注意 | 电商页常误标”单轴伺服驱动””DCS 通信卡””支持 EtherCAT”——均错,详见避坑 |
应用场景与行业行业案例
“注塑机合模咬模那一下,不是伺服坏,是机柜里 D136 的 CANopen 闪黄——8 轴电子齿轮基准丢了,废件率半天就能吃掉一台新控制器钱。” 某注塑厂设备主管的原话。
典型落点:
- 汽车保险杠注塑线,1000T 机 D136-001-007 管合模/射胶/顶出 6 轴 MOOG D134 伺服,电子凸轮曲线按锁模曲线定制,运行第 9 年 CANopen 终端电阻松动导致偶发丢帧,备件库同 007 变体拆机件热插拔换上,Flash 工程读回,合模精度回 ±0.02 mm。
- 橡胶平板硫化机,D136 收 8 路压力传感器 4-20mA 做力位混合,保压阶段切力控,夏天机柜 50℃ 连续跑没死机。
- 假设某材料试验机厂要保留老 MSC I 工程、上位机换 LabVIEW—— 后部 RS-232 把轴状态送 LV,比升 D137 省一套凸轮重调。
- 线缆挤出生产线,多牵引辊电子齿轮同步,柜内粉尘 6 mg/m³、45℃ 常驻,无风扇控制器比 IPC 少一个死点。
- 包装机回转式灌装, 经 Profibus DP 从站把生产计数喂给车间 S7-400,自身跑 8 工位凸轮。
真实微案例:
前年端午前两天,华东某家电外壳注塑厂,1# 机合模废件率从 0.3% 窜到 4.8%,每模废 PP 料 1.2 kg。电气员换伺服、查屏蔽电缆耗 4 小时,最后疑到机柜 -001-007——拆开防静电袋闻得到轻微松香焦味,CANopen 终端电阻拨码被前次检修误拨到 OFF,总线反射导致偶发同步丢帧。厦门仓翻出一块 MOOG 原厂 New Surplus -001-007(007 变体,塑封锐标),照原卡背面拨码照片设回 ON、插槽上电,Flash 工程自动读回,合模 6 分钟精度恢复。生产经理周会说:”以后 MSC I 备件收货,终端电阻拨码和旋码必须拍照留档,比拍铭牌管用。”后来他们备件台账加一列” 背面拨码实拍图编号”。