描述
关键技术规格
| 参数项 | 规格值 |
|---|---|
| 制造商 | ABB |
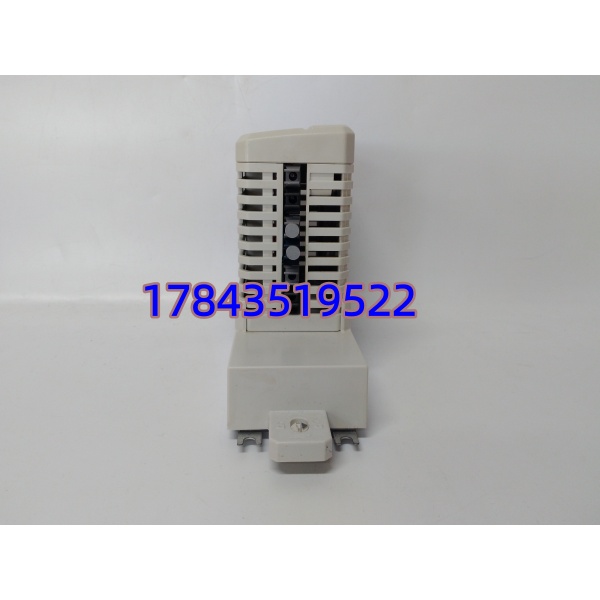
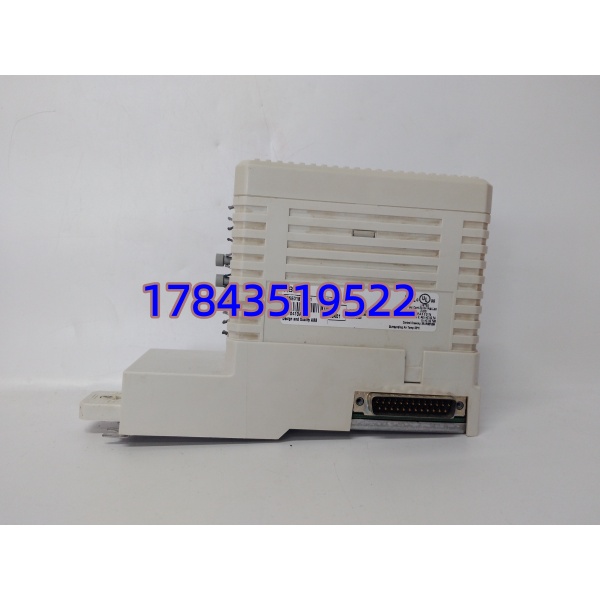
| 型号 | CI858K01(亦称 CI858-1) |
| 订货号 | 3BSE018135R1 |
| 套件组成 | CI858 通讯接口单元 + TP858 键控基座 |
| 所属平台 | AC 800M 控制器 / System 800xA |
| 通讯协议 | ABB DriveBus(专有串行光纤总线) |
| 通讯速率 | 8 Mbit/s |
| 工作模式 | Master(控制器侧主站) |
| 最大驱动数/模块 | ≤24 台 ABB 驱动器 |
| 最大模块数/AC 800M | 2 块 CI858(两组独立 DriveBus 链) |
| 光纤接口 | 3 × 光纤口(DriveBus IN/OUT、I/O口、Tool 调试口) |
| 供电方式 | 由 CPU 通过 CEX-Bus 背板供电,24V DC |
| 典型功耗/电流 | ≈ 200 mA,约 12W |
| 热插拔 | 支持(需软件/配置侧正确处理节点状态) |
| 工作温度 | 0 … +55°C(ABB 官方标称) |
| 存储温度 | -40 … +70°C |
| 尺寸 | 59 × 185 × 127.5 mm(W×H×D) |
| 重量 | 约 0.55–0.7 kg(含 TP858 基座) |
| 防护等级 | IP20;G3 防腐(ISA 71.04) |
| 认证 | CE;Marine:ABS/BV/DNV-GL/LR;RoHS/WEEE |
产品深度介绍
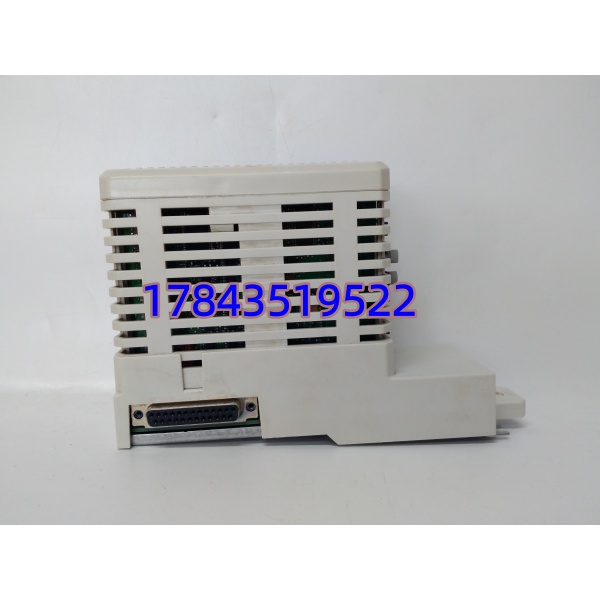
这块模块最早跟着 AC 800M 的 CEX 通讯模块家族一起铺开,定位非常窄,但也正因为窄所以无可替代:轧机分部传动、纸机多段传动这类场景里,ACS 驱动群和控制器之间不走 Profibus 也不走 Ethernet/IP,走的是 ABB 自家的 DriveBus——一条 8 Mbit/s 的光纤串行链路,确定性强、抖动低,靠 NDBU 分支单元把逻辑总线转成物理星形拓扑。CI858K01 就是 AC 800M 控制器这一端的光口锚点。
一个 CI858K01 管 24 台驱动,一个 AC 800M 最多插两块——也就是说你这套架构的传动通讯规模在设计时就封顶了。短板也在这:不搞总线冗余、不搞模块 1:1 热备,真正的高可用是靠两组独立 DriveBus 链(两块 CI858)分别挂不同驱动分组来实现的;坏一块,另一组还能兜一部分功能。套件里自带 TP858 基座,基座带 Alpha code 防错插设计,不同通讯模块的基座锁位不一样,装错了插不进去。
至于采购层面——这东西基本归“故障替换/备件补库”管了,渠道大多只剩备件市场。你真正要盯的就两件事:一是标签序列号没疑点,光纤口无老化损伤;二是卖方愿意做上电 CEX 识别 + 链路口行为检测,而不是只称重量拍照片。
应用场景与行业案例
工程痛点:传动通讯断了,整条线跟着停
去年华北某纸厂的复卷机传动系统突然报警,操作站显示 3 号辊的 ACS880 变频器通讯丢失。仪表班长老吴赶到机柜间,发现 AC 800M 机架上的 CI858K01 模块 OK 灯亮但 DriveBus 口灯不闪。这条复卷机是厂里的瓶颈工序,停一小时损失就是十几万。老吴判断是通讯模块内部处理器故障——能自检通过但光纤链路驱动部分坏了。翻备件柜找到一块库存,换上之后 DriveBus 链路重建,二十分钟恢复生产。老吴事后说了一句话让人印象特别深:“传动系统里最脆弱的往往不是变频器本身,是这块负责喊话的通讯模块。”
典型应用场景:
- 冶金轧钢 – 轧机分部传动同步控制
热轧、冷轧产线的多机架传动系统,每台轧机的速度、力矩需要毫秒级同步。CI858K01 挂载十几台 ACS880 变频器,通过 DriveBus 光纤链路实现扭矩补偿和速度级联控制。8 Mbit/s 的确定性低抖动链路,Profibus 不一定扛得住。 - 造纸行业 – 复卷机、纸机多段传动
造纸机烘干部、压榨部的传动辊数量多,各段速度需要精确匹配,否则断纸。CI858K01 配 NDBU 分支单元,一条 DriveBus 链可以管一个分部的所有传动点。 - 物料输送 – 长距离皮带机驱动群
煤矿、码头的长距离皮带输送线,多个驱动滚筒需要功率平衡控制。DriveBus 光纤抗干扰能力强,适合长距离布线。 - 高线/棒材轧机 – 精轧机组传动控制
精轧机组的 8 架或 10 架轧机,速度级联控制精度要求极高,依赖 DriveBus 的低延迟通信。
案例:轧钢产线半夜抢修,一块 CI858 救急
华南某棒材厂的精轧机传动系统,一天凌晨突然跳闸。值班电工检查发现 AC 800M 机架上的 模块的红色故障灯亮了,上位机显示 DriveBus 链路中断。这条产线一天轧 3000 吨螺纹钢,停机一小时就是 15 万的产能损失。
厂里备件库里没有 ,原厂订货周期 4 周。设备科长半夜打了一圈电话,最后从一个备件商手里找到一块库存。第二天早上顺丰到货,老电工换上去之后,重新配置了一下 NDBU 分支单元的节点地址,DriveBus 链路重建成功,下午恢复生产。这个案例后来在厂里的设备管理会上反复提——“关键传动系统的通讯模块,必须列入常备库存清单。”