描述
产品详情
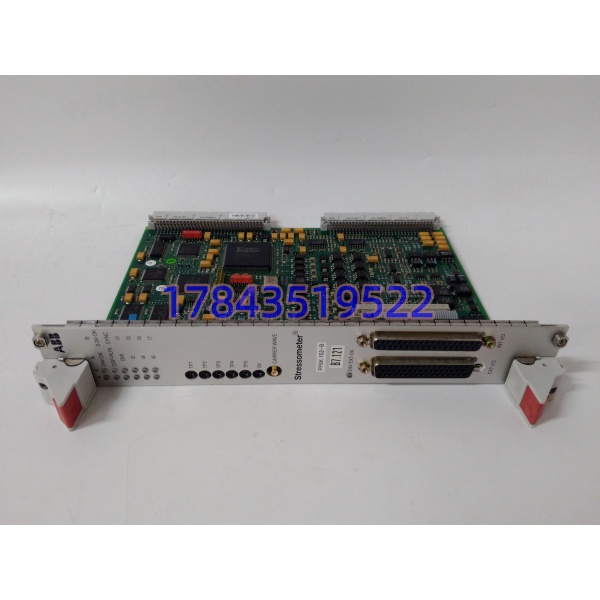
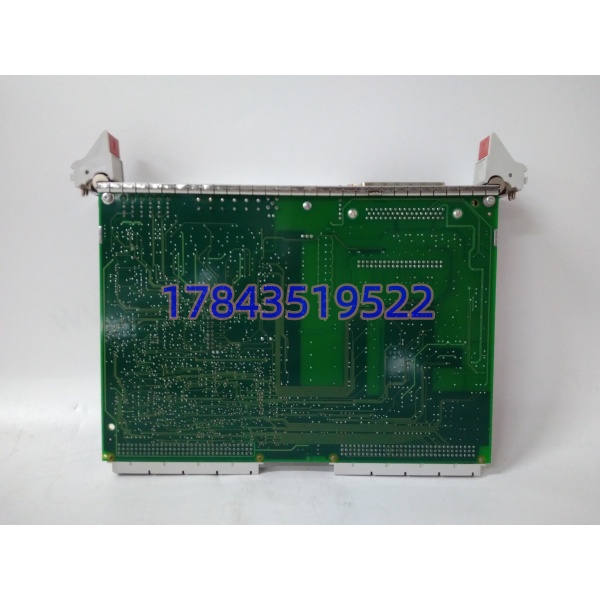
· 型号:PFSK152(3BSE018877R1)
· 品牌:ABB
· 系列:Stressometer 轧制力测量系统
规格参数
| 参数项 | 典型值/说明 |
|---|---|
| 产品定位 | Stressometer 系统信号集中器(Signal Concentrator Board) |
| 订货号 | 3BSE018877R1 |
| 信号来源 | Pressductor 压磁式力传感器(mV 级输出,典型 0–20mV 满量程) |
| 通道配置 | 多通道差分输入(依 Rev,典型 8–16 路),每路独立放大+滤波 |
| 输入类型 | 差分 mV 级,支持 4 线制激励+信号返回,抑制共模干扰 |
| 测量范围 | 依传感器量程,典型 0–50kN 至 0–50MN(轧制力跨 6 个数量级) |
| 精度 | 典型 ±0.1% FS(含传感器),分辨率可达 16bit 级以上 |
| 采样/处理 | 32 位嵌入式处理器,每通道独立数字滤波,扫描周期 ≤1ms 级 |
| 激励电源 | 板载恒流/恒压激励源(典型 100–500mA),温度漂移 <50ppm/℃ |
| 通信接口 | Profibus DP(12Mbps)、ModuleBus(ABB 私有)、部分 Rev 支持光纤 |
| 隔离电压 | 通道–背板 ≥2500Vrms(光电+变压器复合隔离) |
| 背板取电 | 24VDC ±10%,典型功耗 8–12W |
| 配套机箱 | Stressometer 专用机箱(非标准 S800 TU 底座,物理尺寸和连接器不同) |
| 安装方式 | 专用机箱内导轨/支架,非通用 19″ 机架 |
| LED 指示 | PWR(绿)、RUN(绿)、COM(黄)、FLT(红)、CHx(通道状态,依 Rev) |
| 热插拔 | Stressometer 机箱通常不支持带电插拔,更换需停机断电 |
| 工作温度 | -20~+70℃(运行),存储 -40~+85℃ |
| 湿度 | 5–95% RH 非凝露 |
| 防护 | IP20 柜内,但 Stressometer 机箱可整体达 IP54(依安装) |
| 校准 | 出厂逐点标定,现场需配合 Stressometer 标定工装做零点/满度校准 |
| 停产状态 | Stressometer 系统仍在产,但 PFSK152 老 Rev 交期拉长,市场多库存/拆机/翻新 |
| 关联模块 | PFCL201(压磁传感器)、PFSK151/153(同系前后代次)、ABB AC 800M(上位控制器) |
| 易混淆 | 代理商页把 PFSK152 写成”通用 16AI 卡””HART 支持””以太网接口””S800 兼容”均属套牌;PFSK152 原生为 Stressometer 专用,不兼容 S800 TU810 底座 |
产品介绍
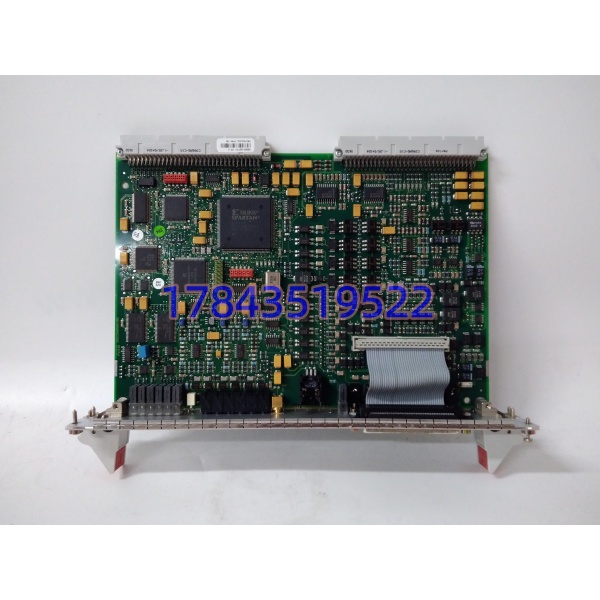
PFSK152 是 ABB Stressometer 系统里那个”把压磁传感器微弱得几乎看不见的 mV 信号变成控制器能看懂的数字量”的心脏。轧机上那几颗 Pressductor 压磁头,受力后输出只有几毫伏的变化,埋在电机啸叫、变频器谐波、电焊机尖峰的噪声海洋里。PFSK152 干的事就是:给传感器供稳定的激励电流→把返回的 mV 信号差分放大→数字滤波剔除工频干扰→32 位处理器做温度补偿和非线性校正→经 Profibus DP 或 ModuleBus 把精确到 0.1% 的轧制力数值送给 AC 800M。它不是通用 AI 卡,因为它的放大倍数、滤波参数、激励电流全是按 Pressductor 的物理特性量身定做的,插进普通 S800 机箱根本认不出来。
和 PFSK151 比,152 是后续代次,处理器从 16 位升到 32 位,通信从 ModuleBus 扩展到 Profibus DP;和通用 AI 卡(如 AI810)比,AI810 能接 8 路 4-20mA, 接的是 mV 级压磁信号,灵敏度高两个数量级,抗干扰要求也高两个数量级。坦白讲,这板子在现场存在感像轧机的地基——平时没人想起来,一旦 Stressometer 系统报”Signal Lost”或”Calibration Fail”,整条轧线就得降速或停机,那时候大家才想起它。现在采购 90% 是钢厂热连轧/冷连轧十年大修补备件,新线 Stressometer 系统还在用但供货周期动辄半年,备一件在手比什么都强。
应用场景与行业案例
我在现场遇到过最隐蔽的零点漂移:某 2050mm 热连轧精轧机组,Stressometer 系统运行第 8 年,F2–F7 机架轧制力显示每天清晨开机时比前一天低 3–5%。操作员以为是传感器老化,但换了新的 Pressductor 头问题依旧。最后查到是 里的一颗低温漂运放的温漂系数从 5ppm/℃ 漂到了 28ppm/℃——夜间停机时机柜温度降到 18℃,白班开机后逐步升到 42℃,运放增益随温度变化导致零点偏移。这种漂移在满量程 30MN 的轧制力下只占 0.01%,但对薄规格带钢的板形控制来说足够让凸度超差。换 后漂移消失。这种故障自诊断不报,因为板子没坏、只是精度悄悄退化,靠的是年度标定数据和操作员的经验直觉。
典型场景:
- 热连轧精轧机组:F1–F7 各机架压下液压缸下方装 Pressductor, 采集轧制力,AC 800M 据此做 AGC(自动厚度控制),厚度精度 ±0.02mm。
- 冷连轧五机架:Stressometer 测辊缝力分布, 送数据给板形控制系统,调节工作辊弯辊和分段冷却,平坦度 ≤10 I-Unit。
- 铝箔轧机:轧制力仅几百 kN 但精度要求极高, 的 16bit+ 分辨率确保箔材不裂不断。
- 无缝钢管穿孔机:顶头力测量,高温 1200℃ 坯料旁 靠机箱隔热和风冷扛住。
- 铜带热轧:Stressometer 系统经 采集,配合液压 AGC 实现 ±0.03mm 厚度命中率。
真实案例:华北某 1780mm 热连轧,Stressometer 系统运行第 11 年。某次换辊后 F4 机架轧制力显示异常跳动 ±800kN(正常波动 ±50kN)。仪控班先查传感器(Pressductor 阻值正常)、再查电缆(屏蔽完好),最后用示波器抓 的输入端信号,发现差分信号里叠加了 2.5kHz 的周期性干扰——顺着电缆走线找到干扰源:新装的除尘风机变频器输出电缆与 Pressductor 信号电缆平行走了 15 米,虽然都穿了金属管但屏蔽层没连通。机柜备件架有块同 Rev 未拆封,停机轧线后更换(Stressometer 机箱不支持热插拔,必须断电),换完重新做零点标定,轧制力曲线恢复平稳。班长说:” 这东西本体十年不坏,坏的是信号电缆和屏蔽接地。备件单里 和 Pressductor 传感器必须一起备,但更重要的钱应该花在电缆桥架规划和屏蔽施工上——九成的 Stressometer 故障不是板子坏的,是电缆被人踩了、烫了、或者屏蔽层虚焊了。”